<{配资之家}>两板模三板模怎么选?搞懂结构差异,注塑效率翻倍
注塑模具设计直接决定塑件质量与生产效率,五大核心技术要点详细说明如下:
1. 浇冒口设计
• 浇口:避开塑件外观面/受力面,优先选择壁厚处设置;尺寸需匹配塑件规格与塑料特性,优先采用潜伏式/点浇口。
• 冒口:设于熔体最后充模位置,核心作用是补缩、排气,避免塑件出现缩孔缺陷。
• 多型腔浇道:严格遵循「等距等压」原则;针对流动性差的塑料(如PC、PMMA),需加大浇口尺寸、缩短浇道长度。
• 关键要求:兼顾脱模修剪与自动化生产适配,规避缩痕、欠注、气纹等常见缺陷。
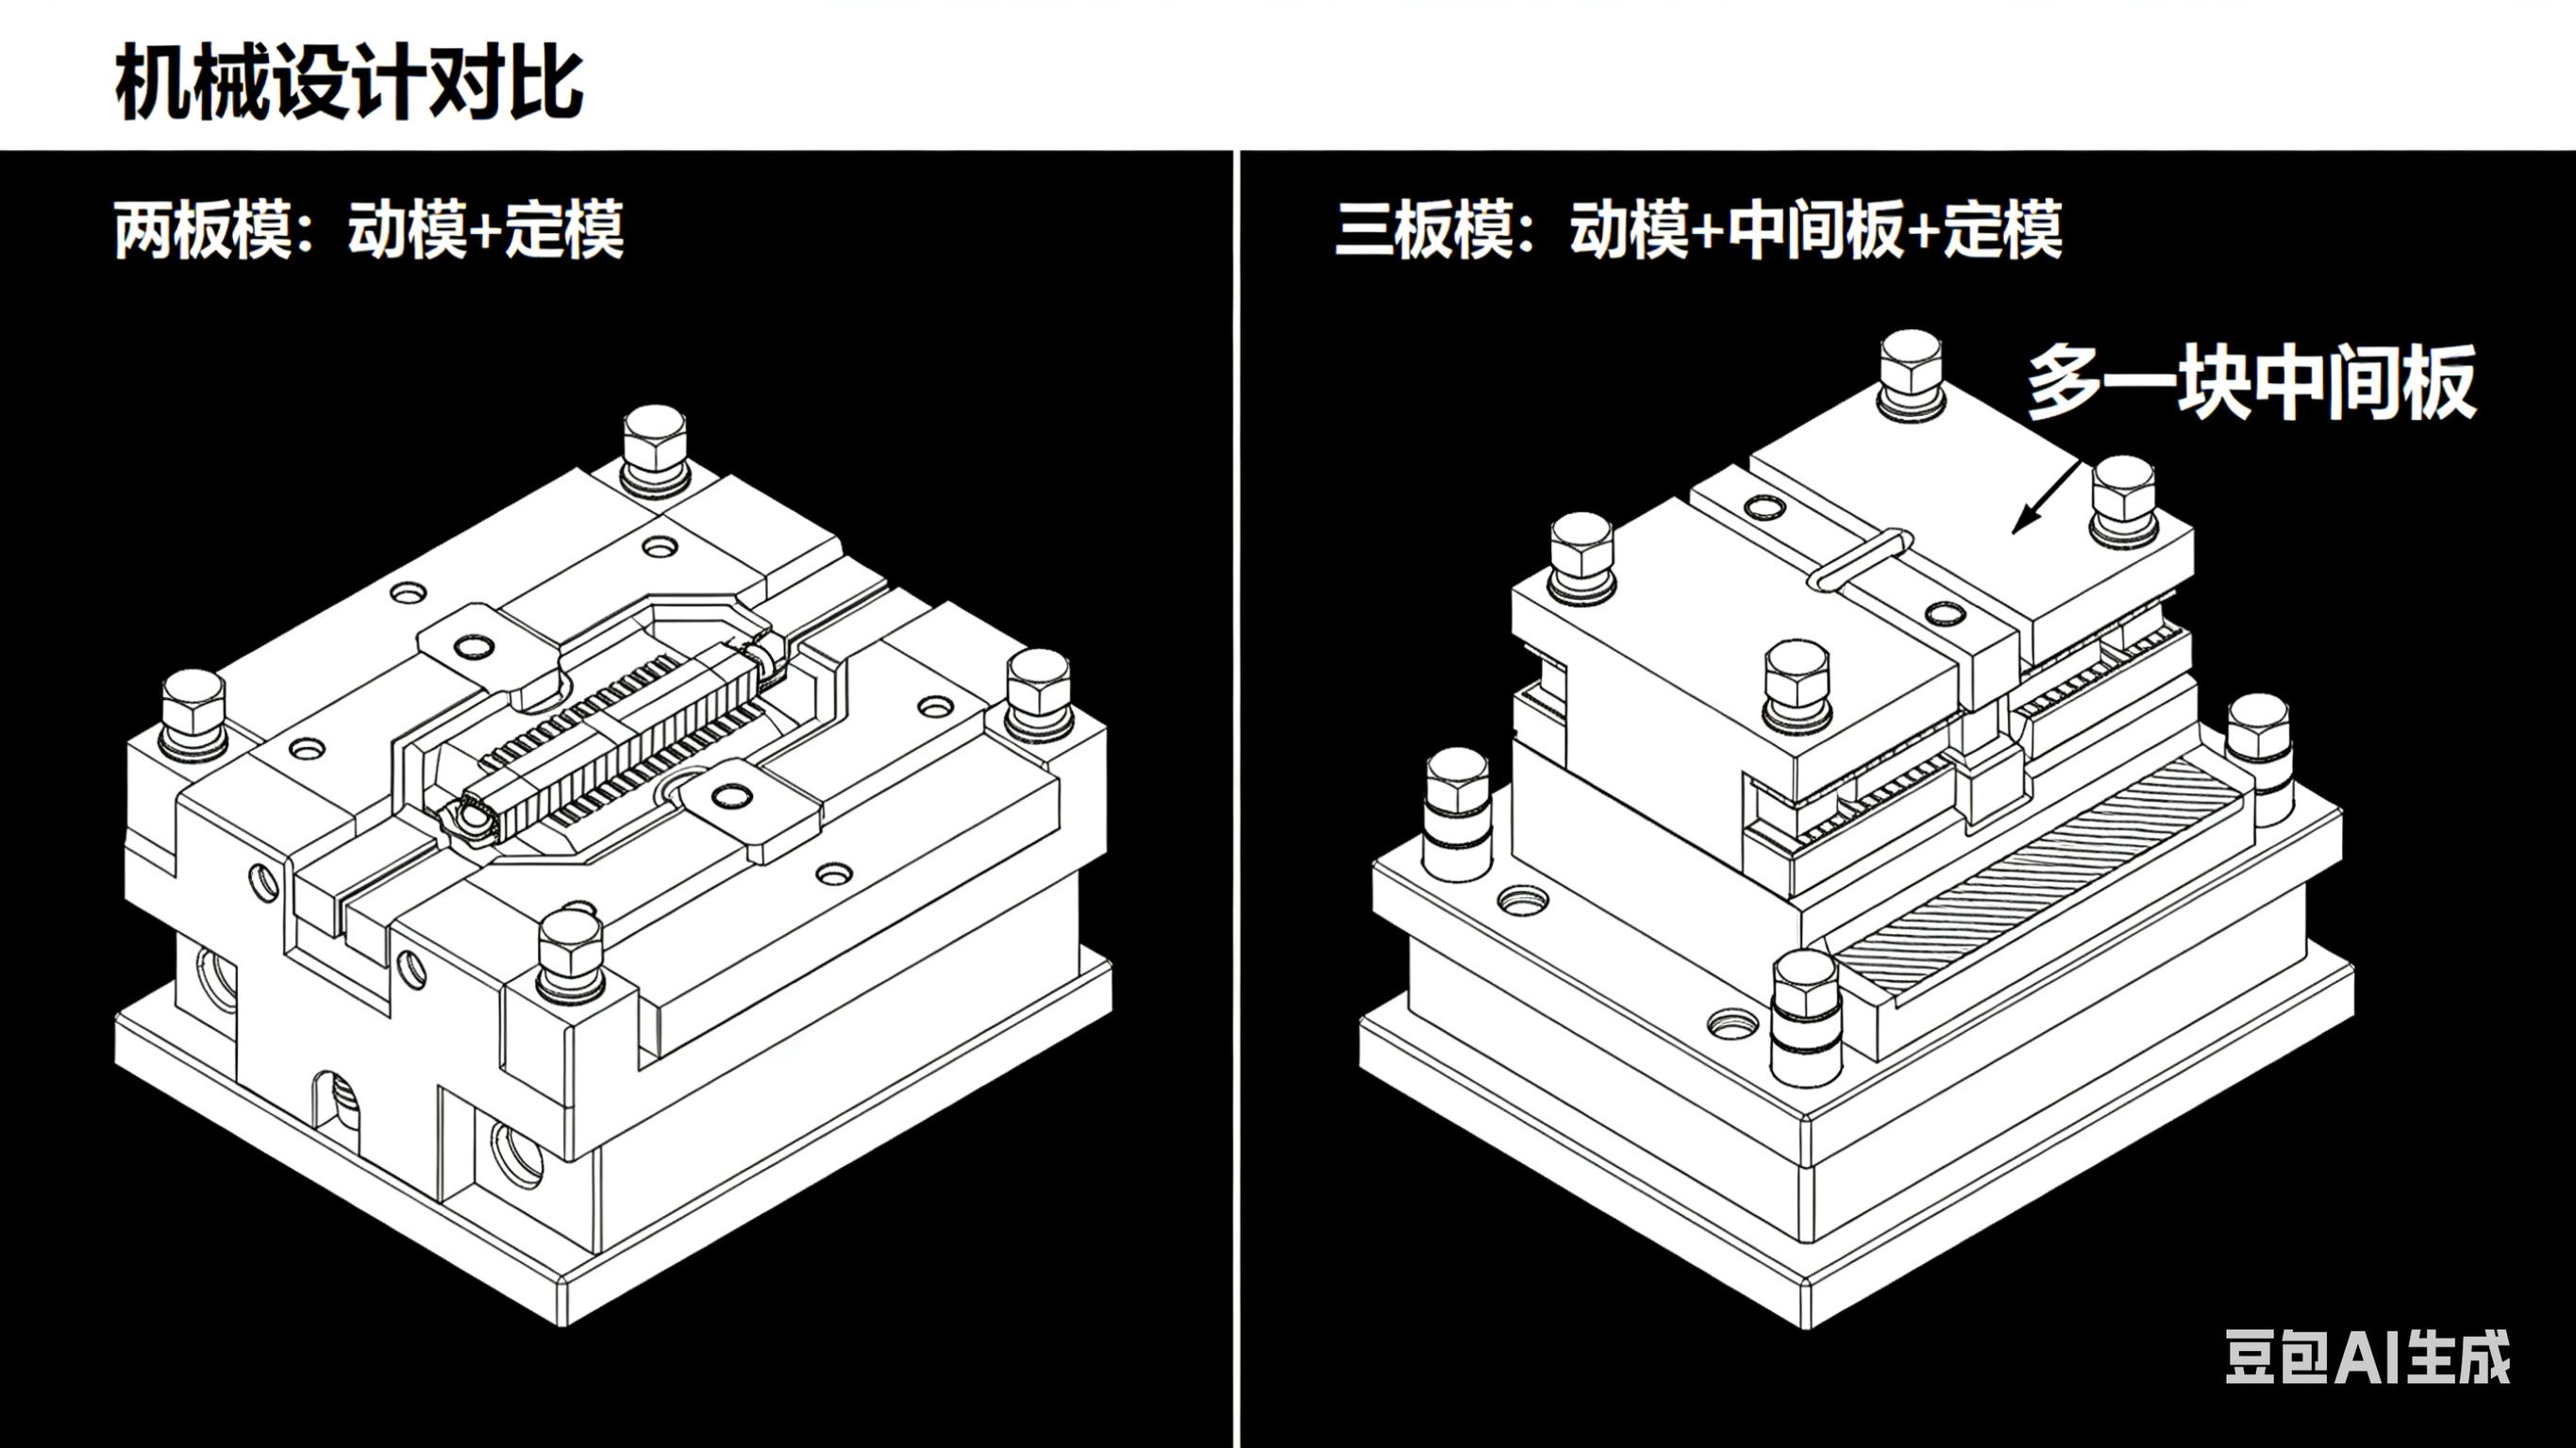
2. 两板模 vs 三板模(对比)
两板模
• 优势:结构简单、制造成本低、生产周期短、充模速度快、后期易维护,适配大批量常规塑件生产。
• 缺点:浇口残留影响塑件外观,需二次修剪,不适用于高精度外观件。
三板模
• 优势:可设置点浇口,浇口残留小、位置灵活,适配复杂、高精度塑件,能实现浇道自动分离。
• 缺点:结构复杂、成本高、生产周期长、维护难度大,充模效率略低于两板模。
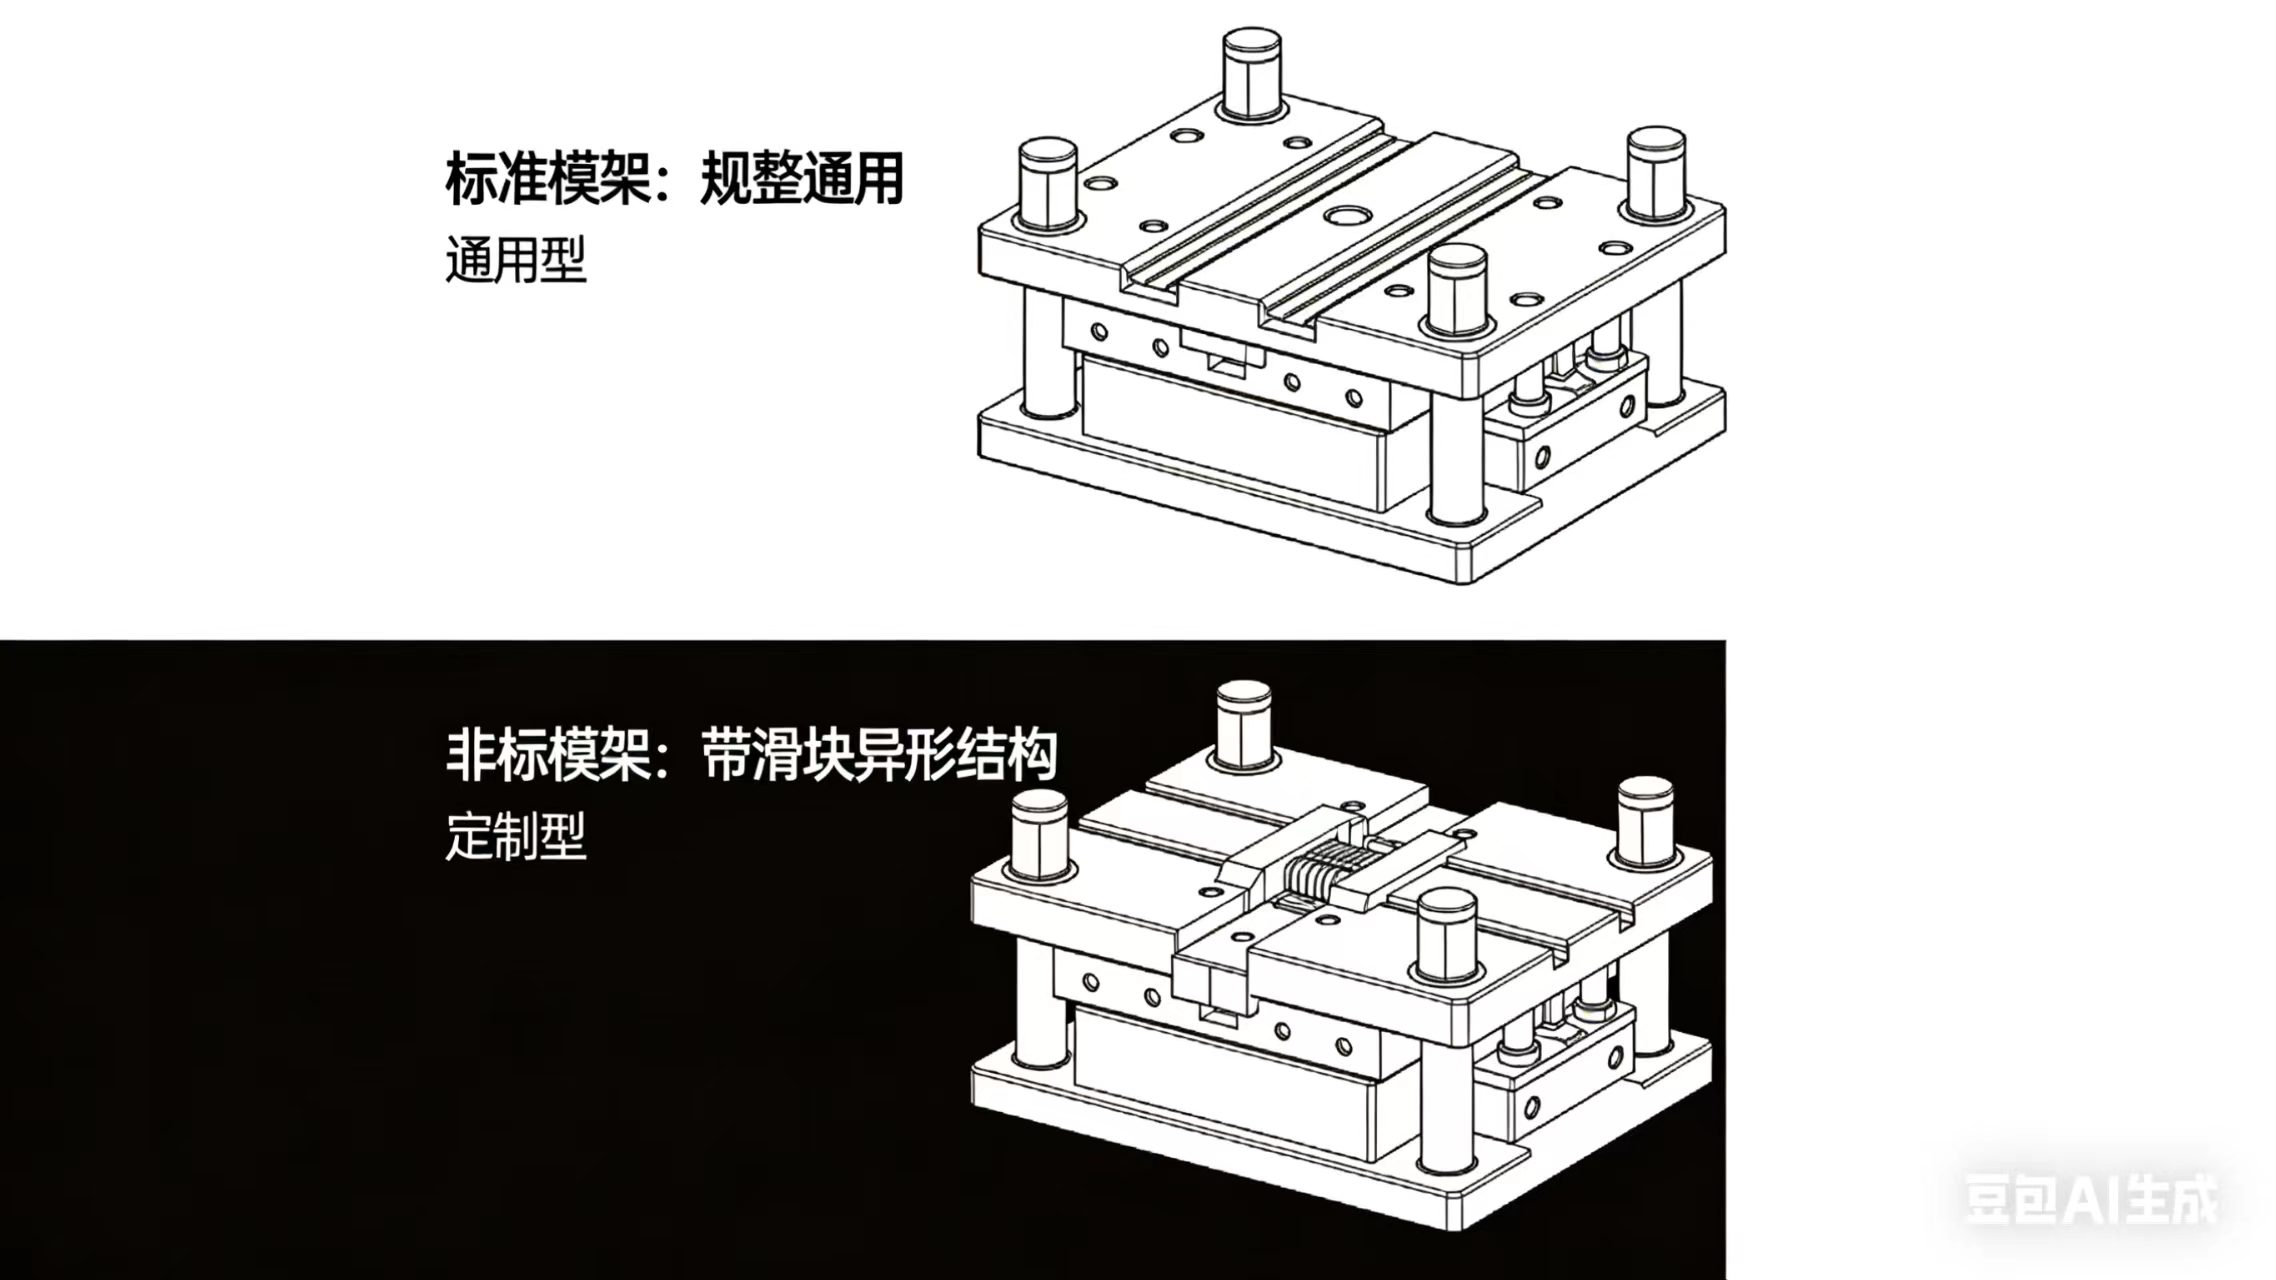
3. 标准模架 vs 非标模架(对比)
标准模架
• 优势:采购成本低、供货速度快、设计难度低、加工工时短,配件通用且易维护,性价比高,适配常规塑件。
• 缺点:结构固定,无法适配异形、超大尺寸或高精度塑件。
非标模架
• 优势:可按需定制,适配复杂、特殊规格塑件,可整合滑块、斜顶等结构,空间利用率高。
• 缺点:制造成本高、生产周期长、设计难度大,后期维护成本高。
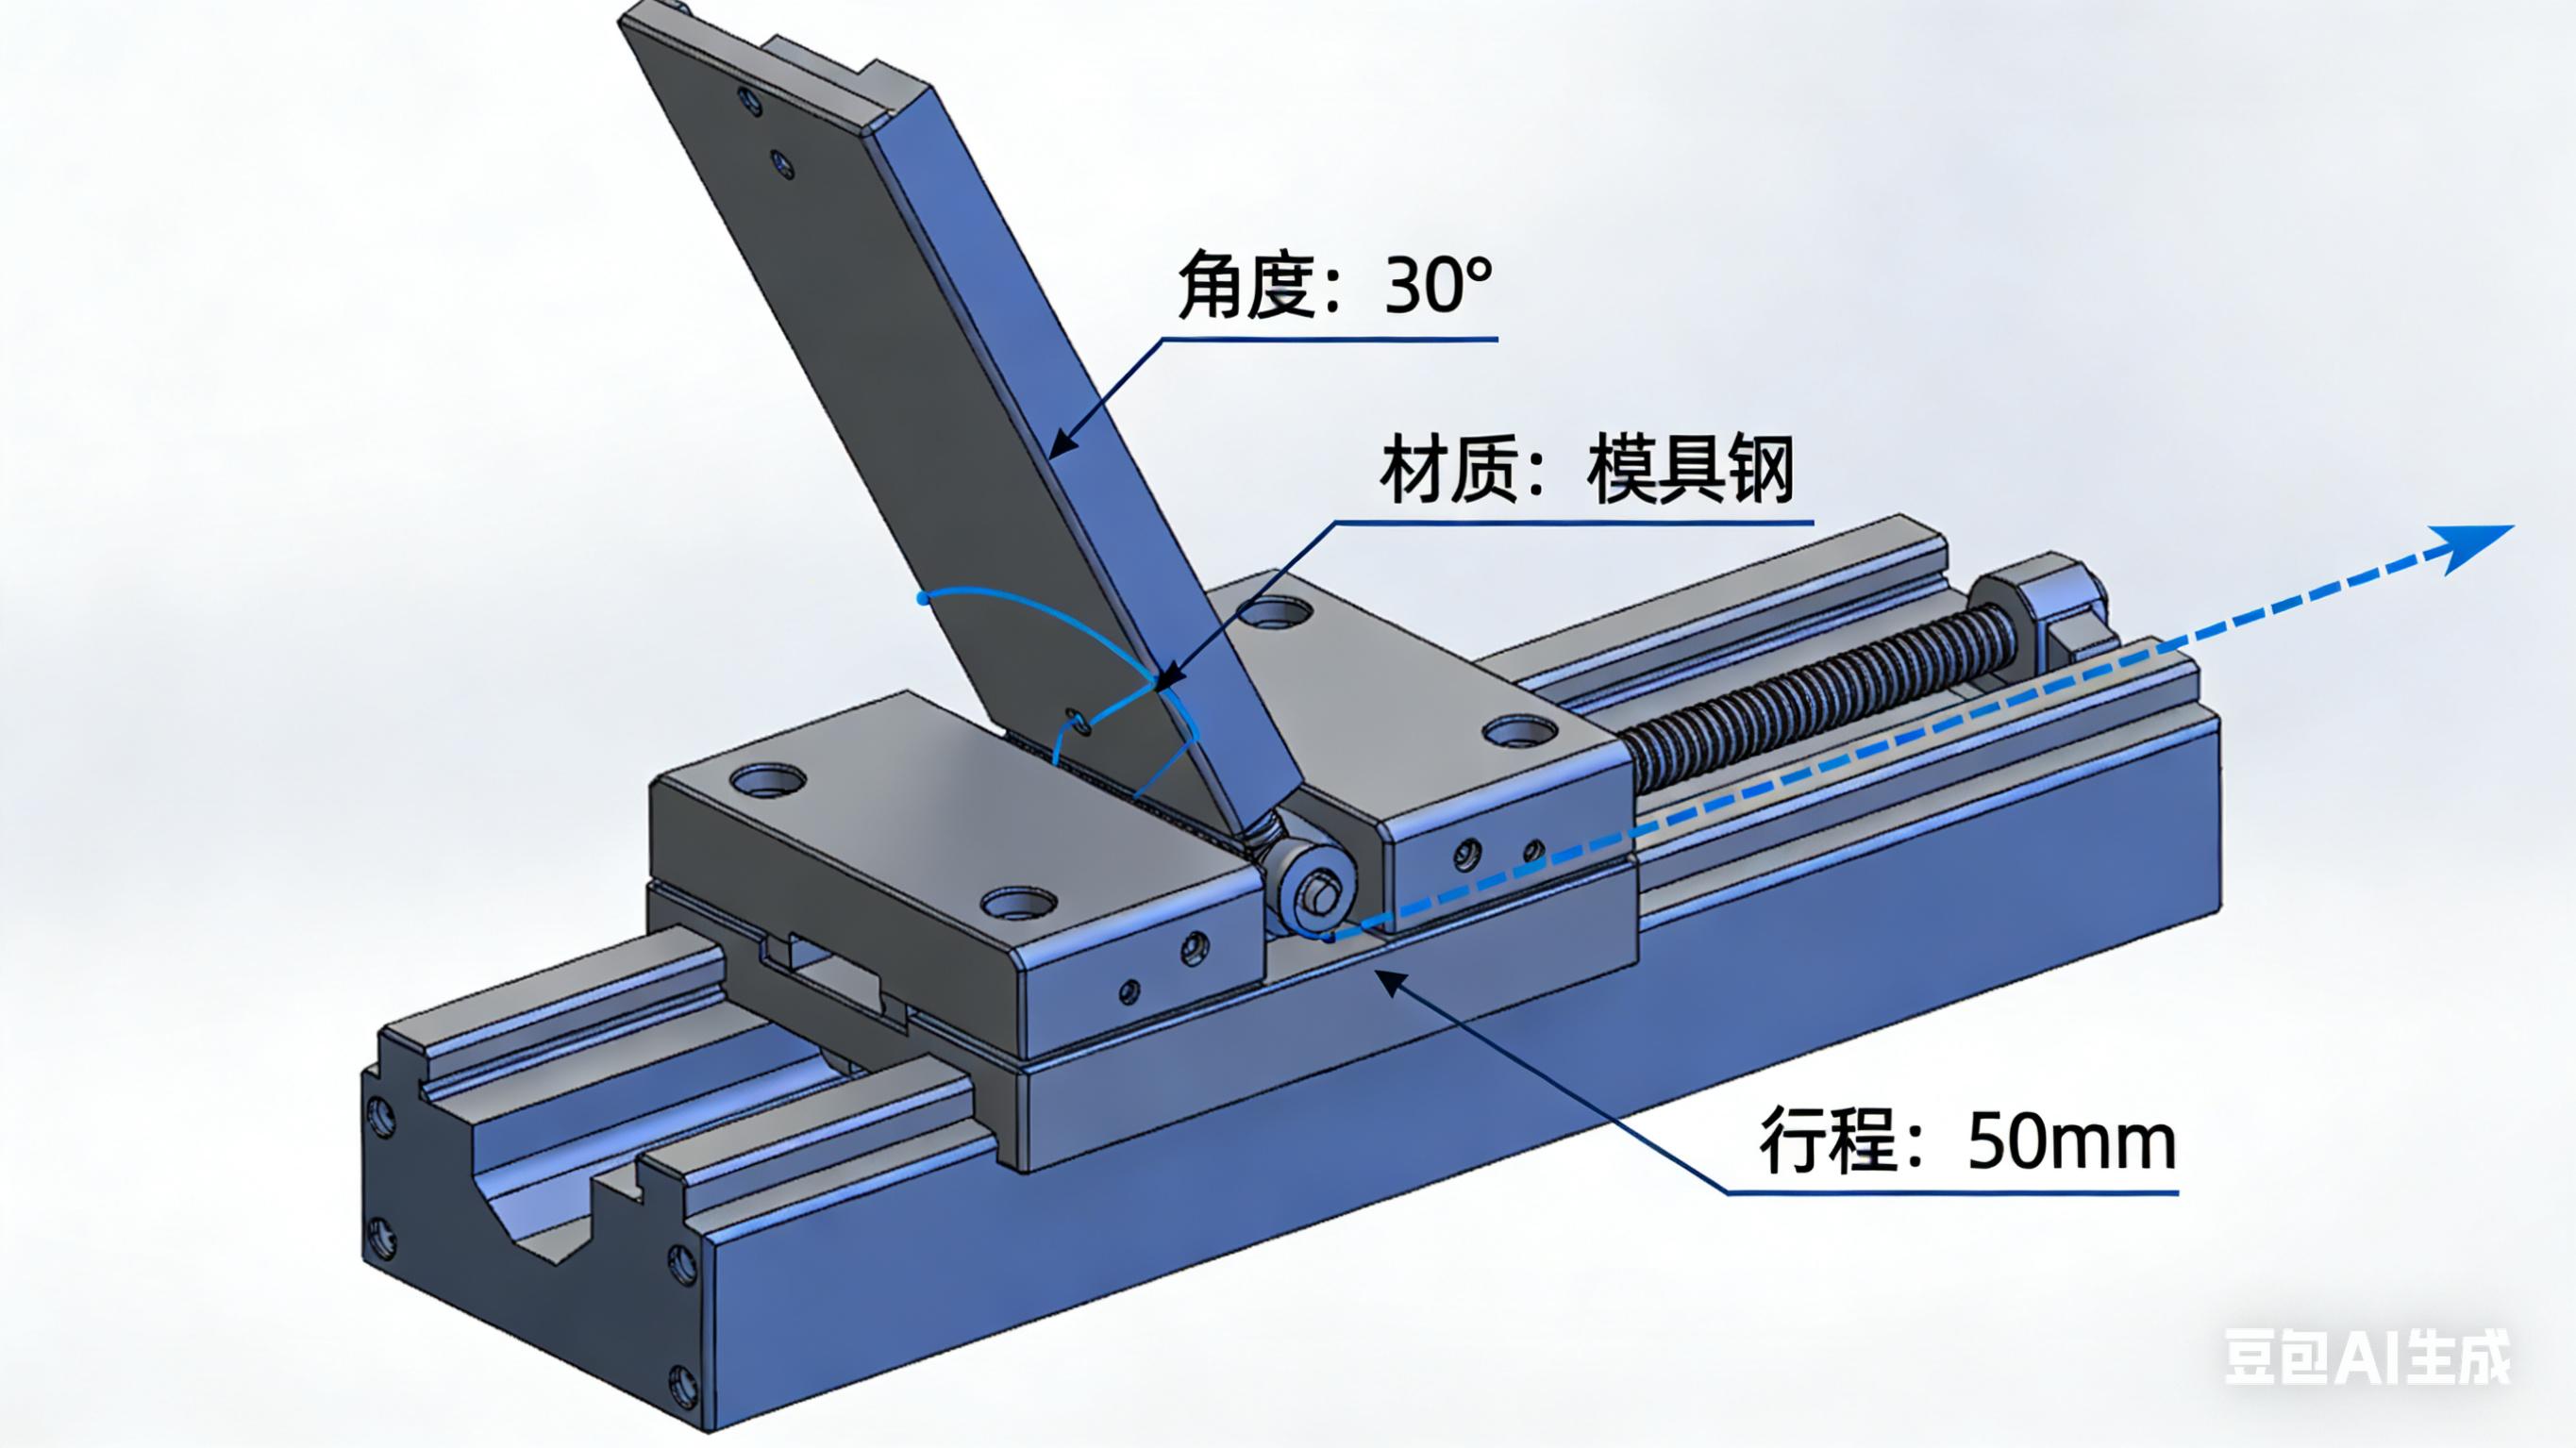
4. 滑块&斜顶设计(关键参数)
滑块设计
• 行程要求:预留0.5-1mm余量,避免卡模。
• 材质标准:选用/SKD11材质,硬度≥58HRC。
• 核心配置:必须设置锁紧机构、限位机构、耐磨块。
• 关键参数:斜导柱倾角15°-25°(最大不超过30°),导向间隙控制在0.01-0.02mm。
斜顶设计
• 倾角要求:5°-12°,严控细长比,防止变形。
• 材质标准:选用SKH9/SKD61材质,硬度≥55HRC。
• 核心要求:顶部贴合塑件并抛光,设置复位机构,避开塑件薄弱部位,防止刮伤、断裂。
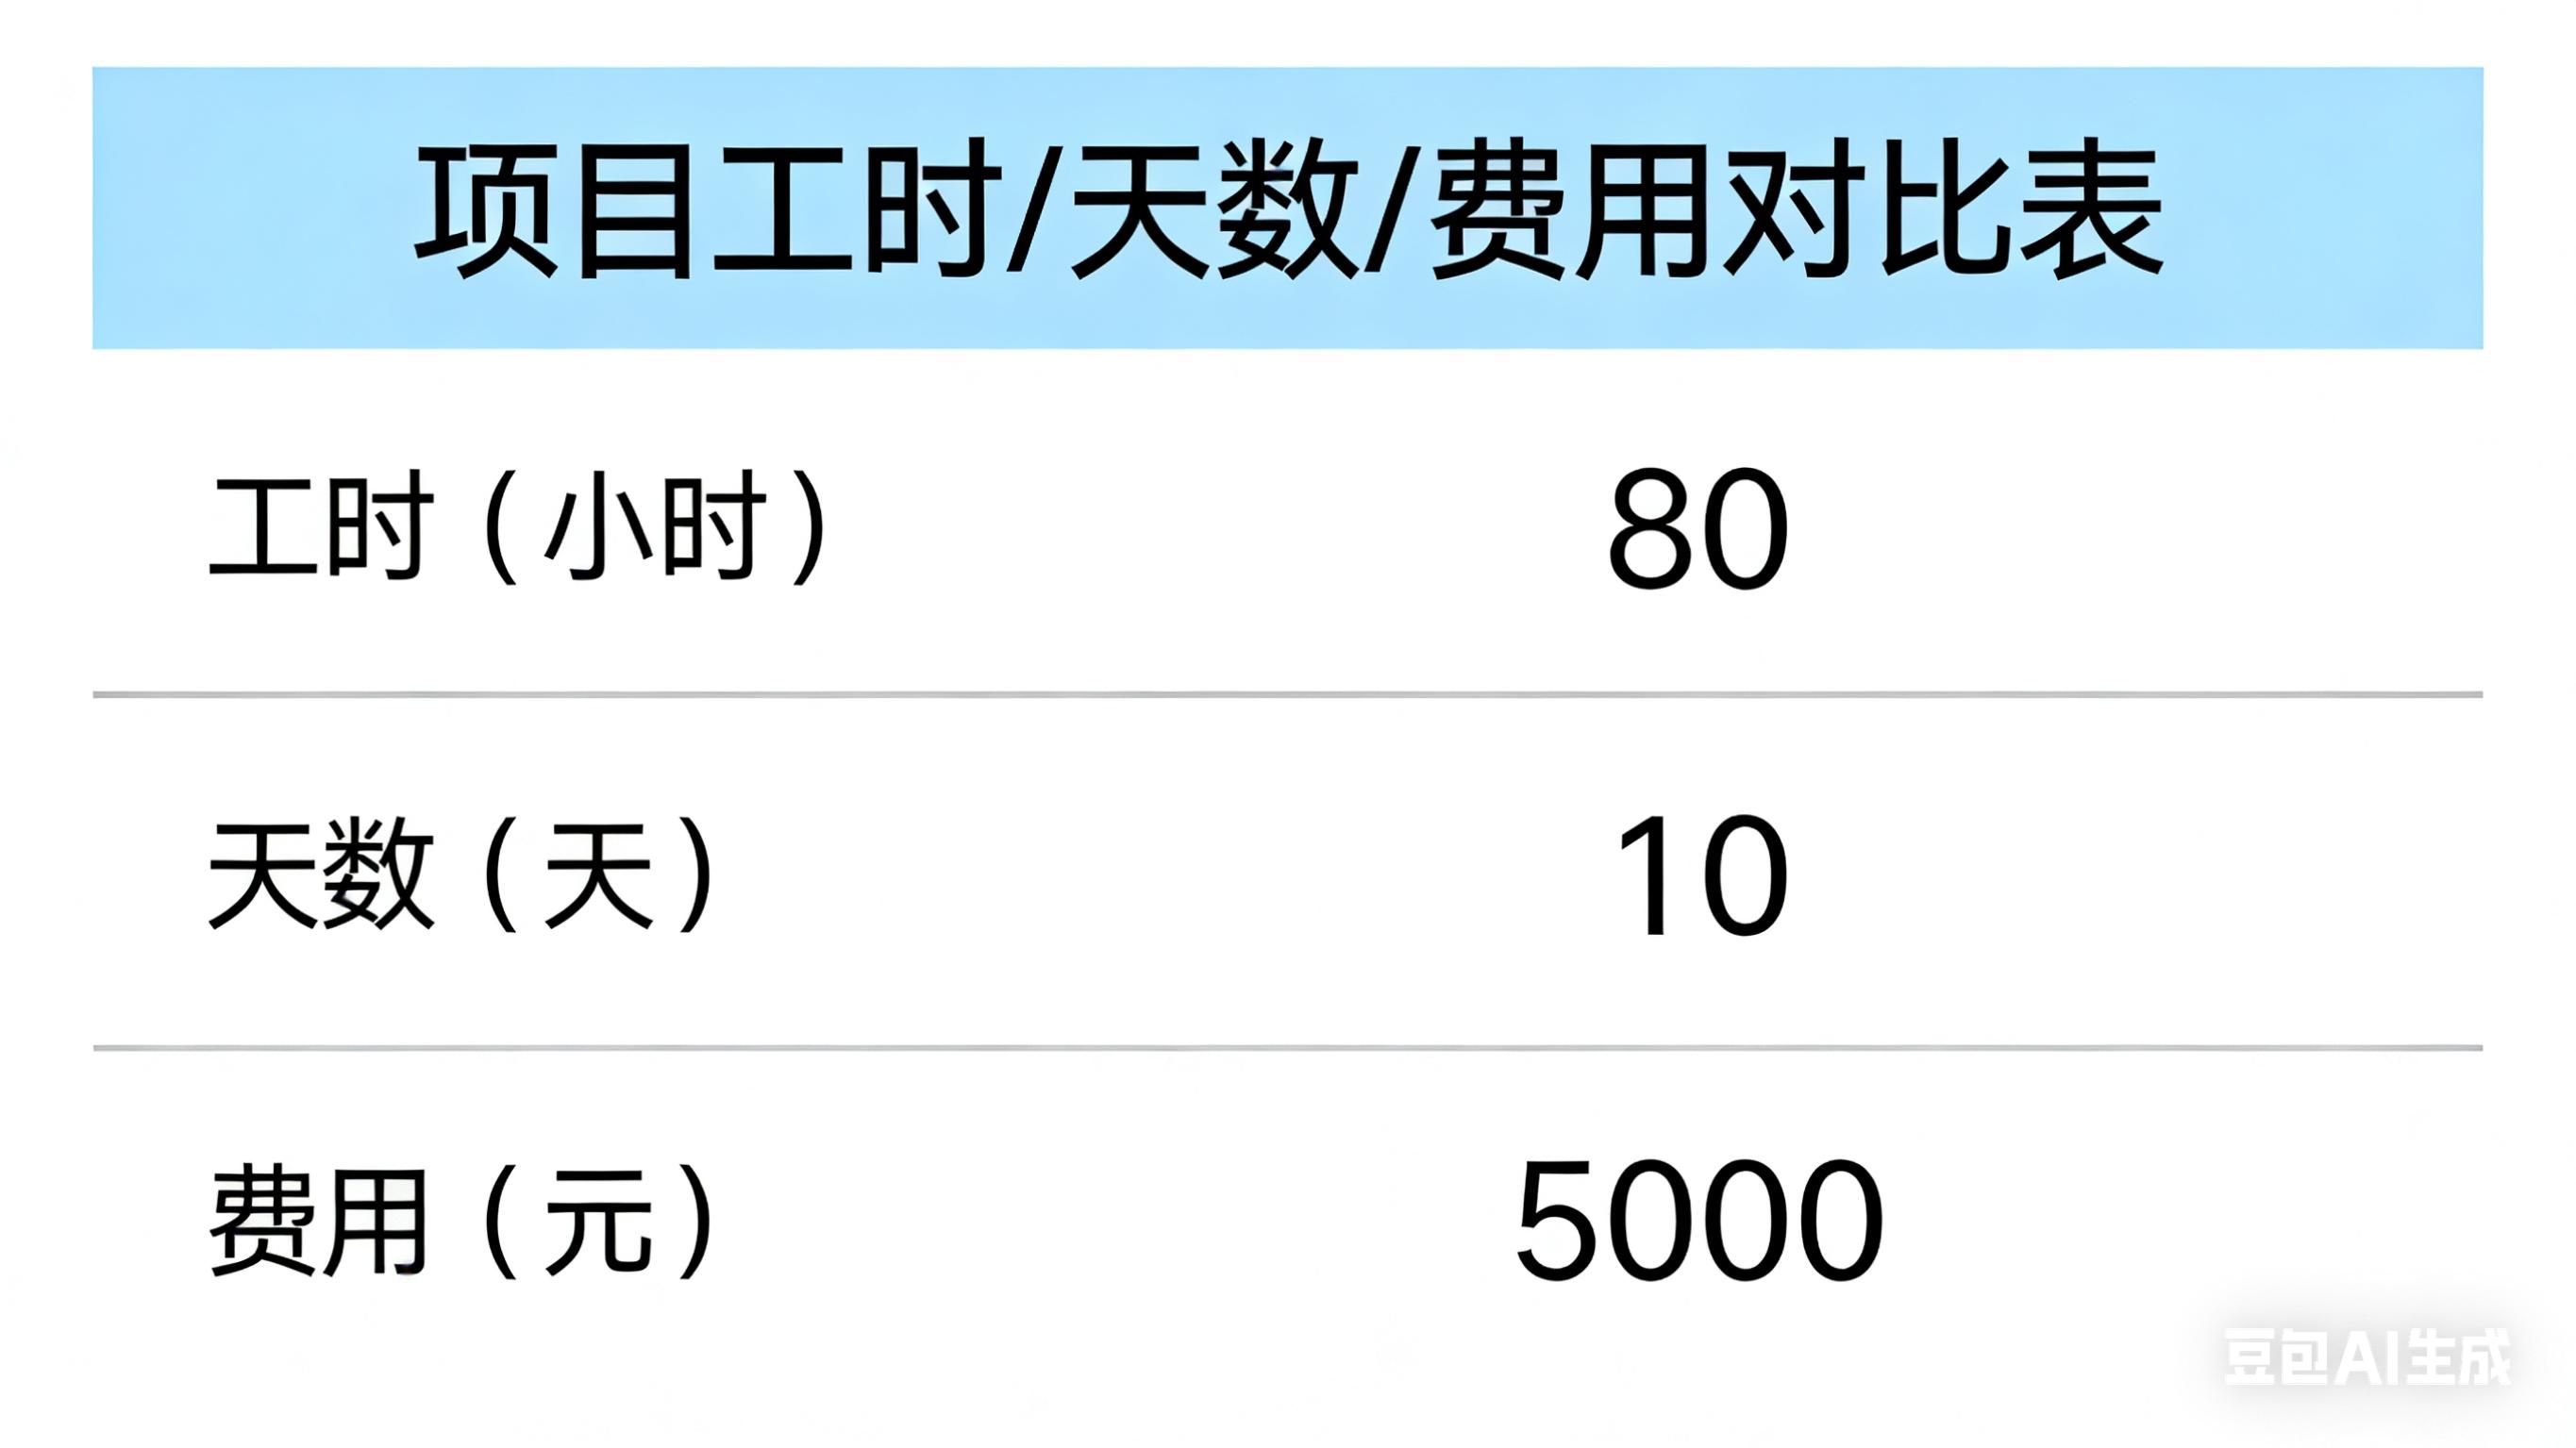
5. 设计费&工时计算(规范标准)
总设计工时(按塑件复杂度划分)
• 工时构成:产品分析(5-20h)+ 结构设计(10-80h)+ 绘图(8-50h)+ 审核修改(总工时的10%-15%)。
• 具体范围:简单款25-40h、中等复杂度40-80h、复杂款80-150h。
总交付时间
• 计算方式:总设计工时÷8 + 1-3天沟通时间。
• 具体范围:简单款3-5天、中等复杂度5-10天、复杂款10-19天;高精度件需额外增加2-3天CAE分析时间。
费用核算方式
• 按工时核算:80-200元/h。
• 按包干核算:简单款2-4千、中等复杂度4千-1.2万、复杂款1.2-3万。